Вальцы гидравлические STALEX HSR-2550x3.5
Описание
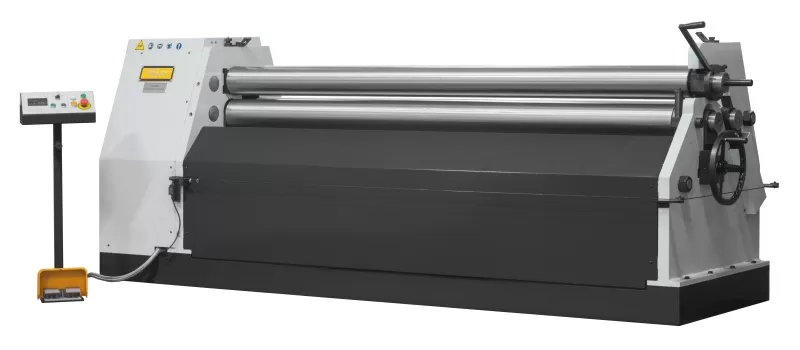
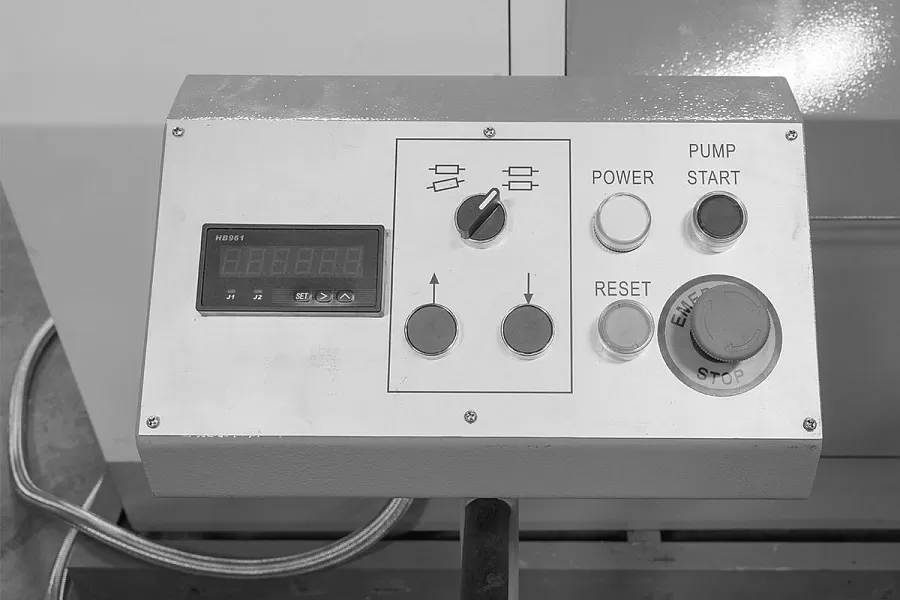
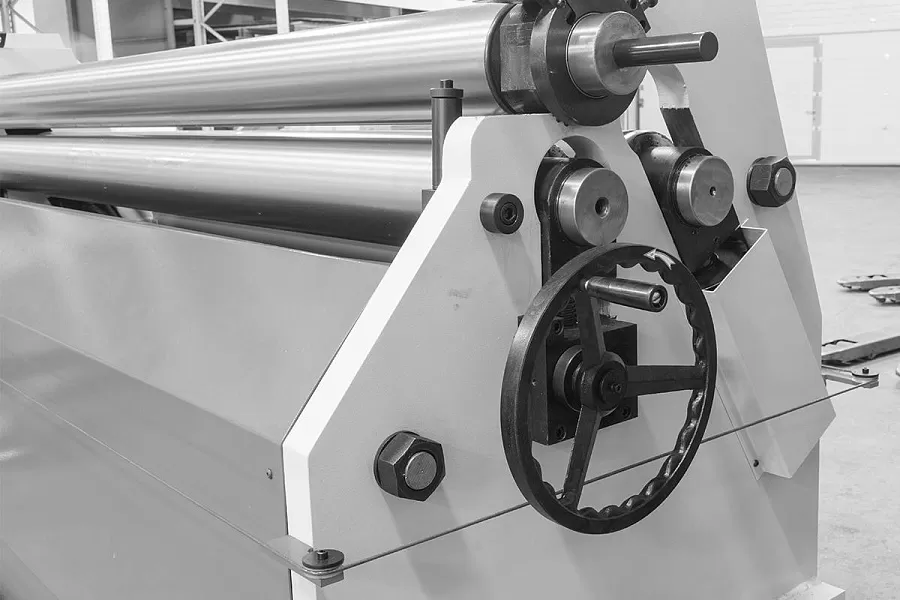
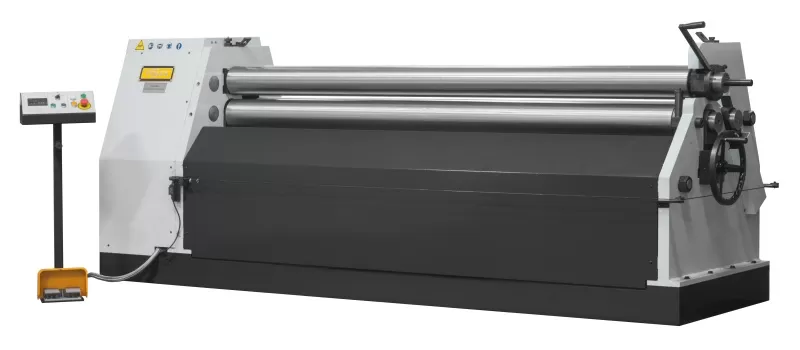
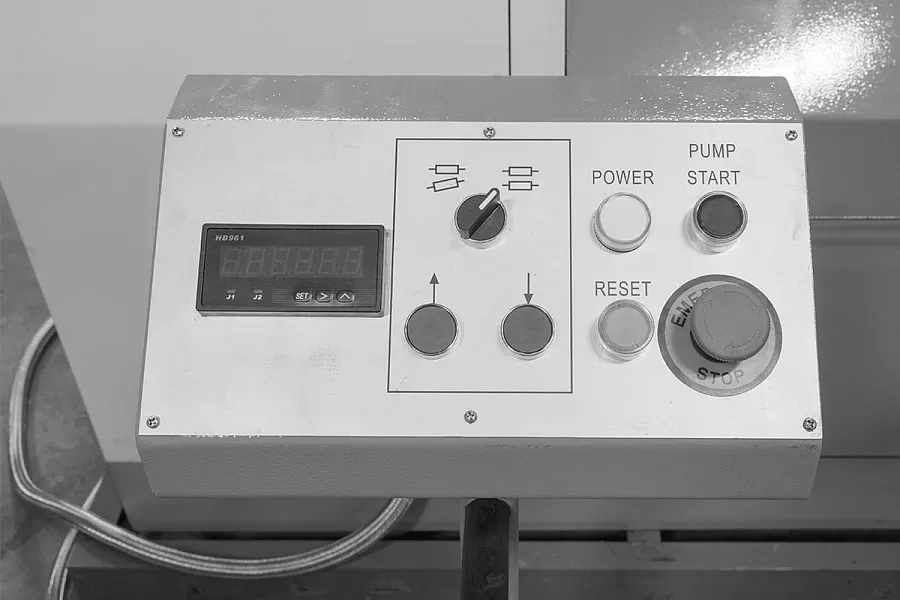
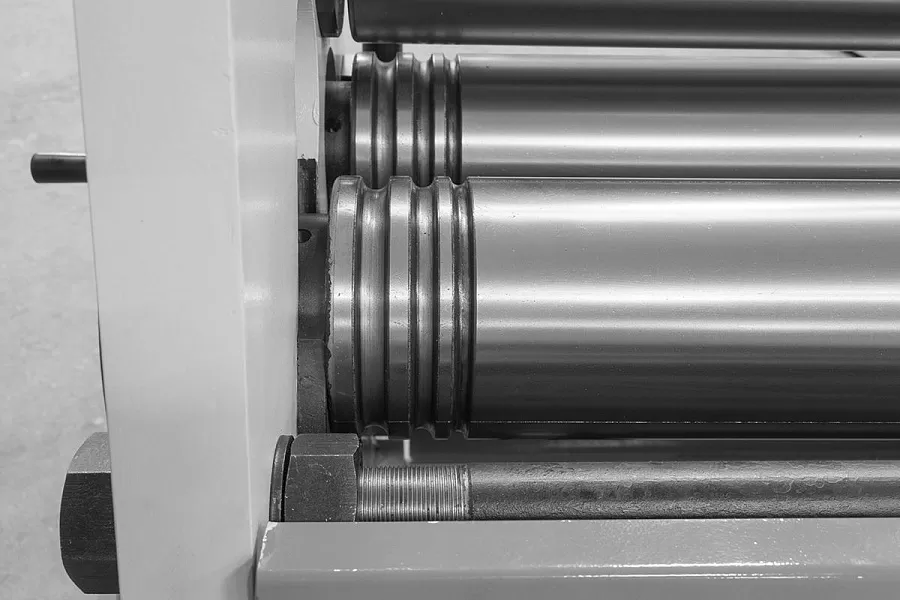
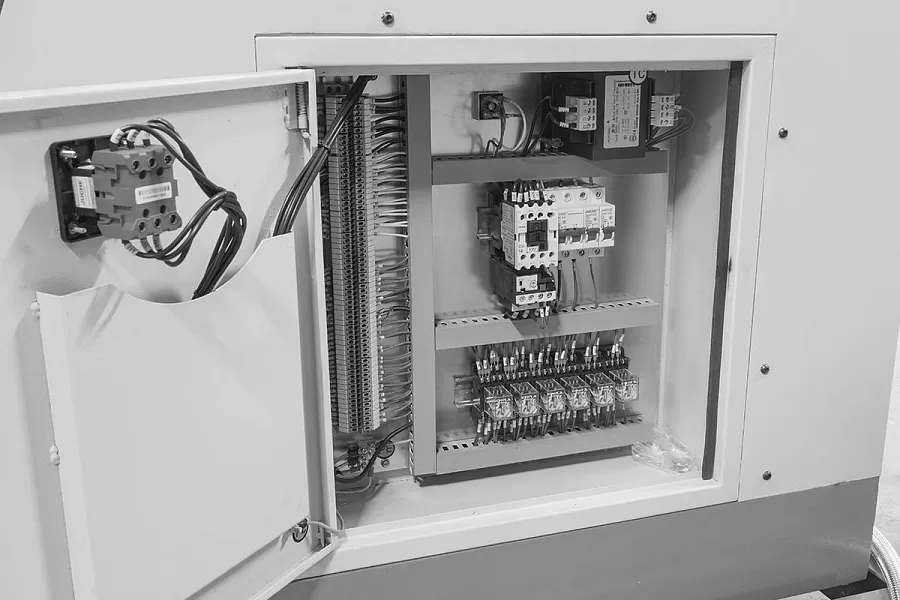
Вальцовочный станок предназначен для предания листу цилиндрической формы различного радиуса, данное оборудование широко применяется для изготовления комплектующих вентиляции, водосточного оборудования, в случаях производства цилиндрических и конических изделий, правке плоских заготовок, подгибке кромок. Выносная педаль дублируется пультом управления на станине станка. Цепная передача передаёт вращение с электродвигателя на валы. Верхний вал откидной, для легкого снятия готовых изделий. Откидной вал оснащен замком для предотвращения его самопроизвольного раскрытия в процессе работы.
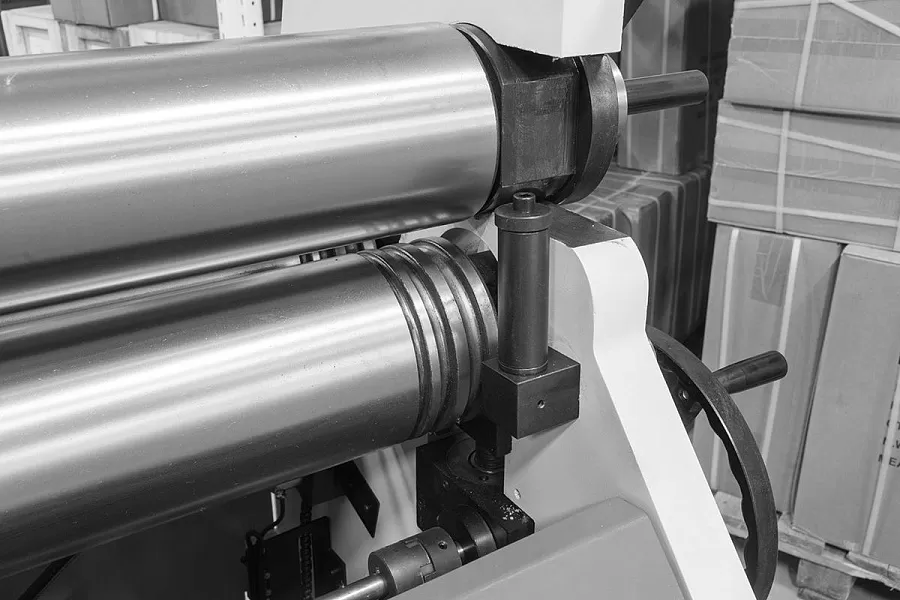
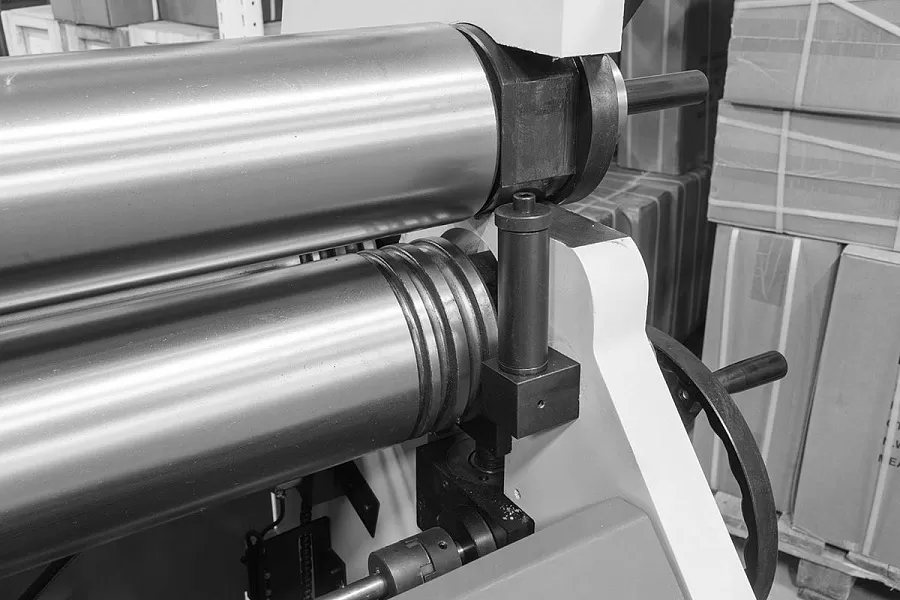
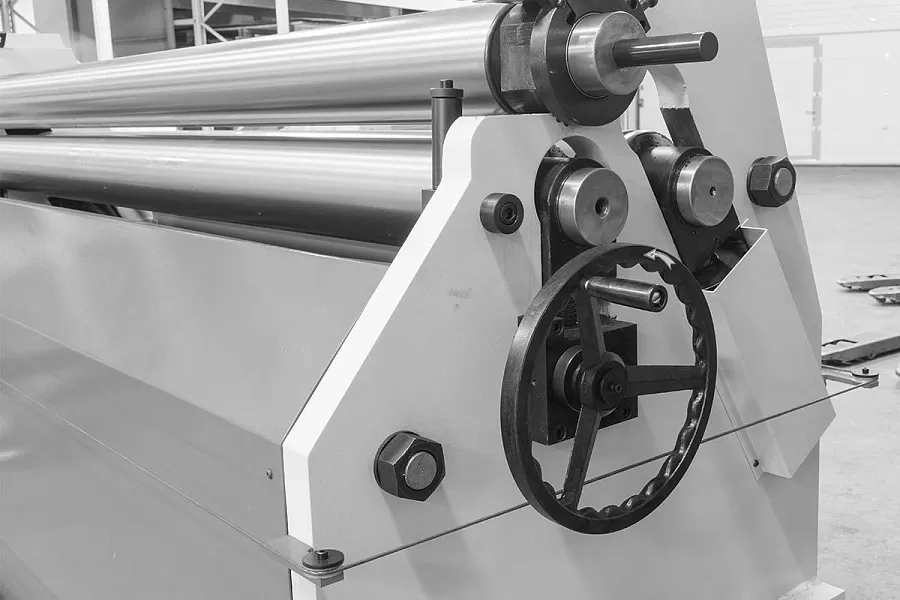
Изготовление конуса - при помощи станка можно изготавливать конические изделия. Для этого предназначен опорный валик в правой части машины. Для чего необходимо обеспечить зажатие заготовки только вблизи опорного валика.
Характеристики:- Все три вала приводятся в движение гидравлической системой
- Цилиндры протяжного ролика регулируются синхронно
- Положение протяжного ролика при его перемещении вверх и вниз отображается на цифровом дисплее
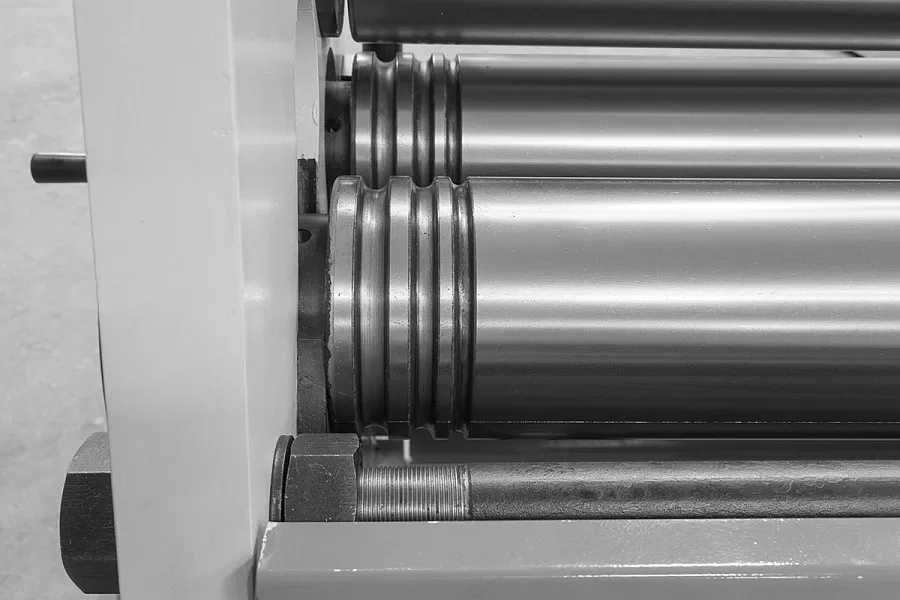
- Все валки выполнены из высококачественного стального сплава и закалены
- Жёсткая стальная конструкция обеспечивает точную и плавную работу механизмов и долгий срок службы
- Верхний валок откидывается для беспрепятственного извлечения обработанной заготовки
- Возможность гибки на конус
- Верхний вал вращается в обе стороны
- Поставляется с функцией конусной гибки
- Набор инструмента в стандартной комплектации
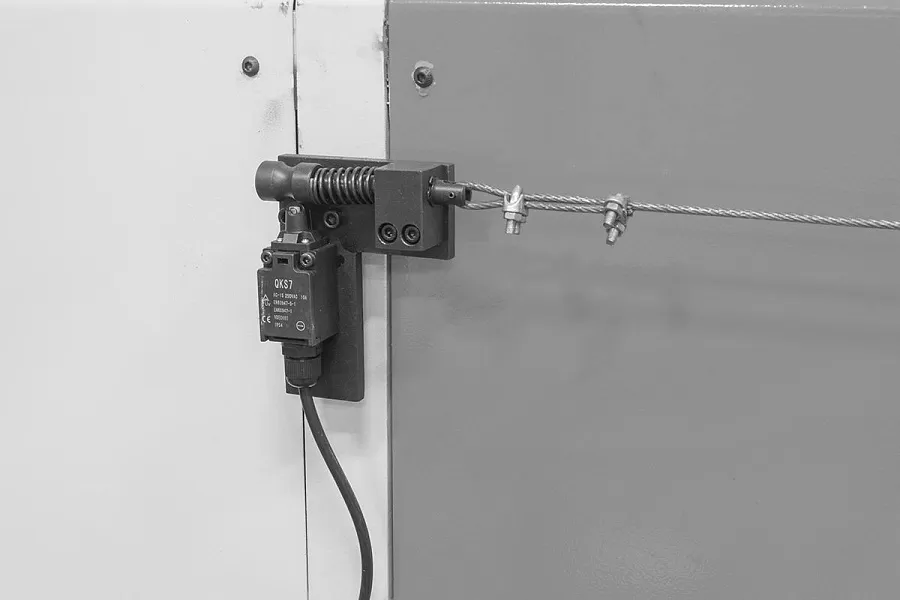
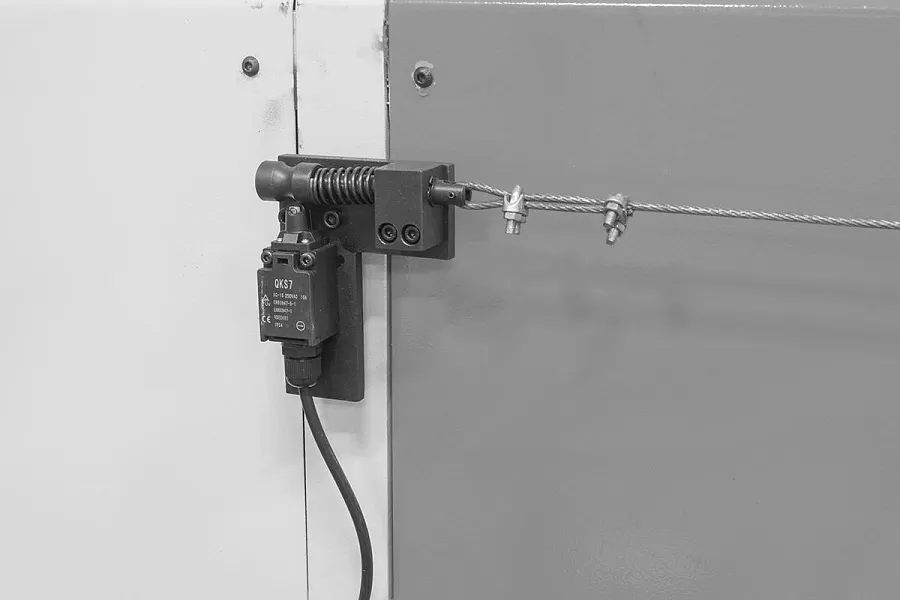
- Ножная педаль управления движение вперёд/назад снабжена защитным кожухом

-
Подробные характеристики
Наименование
Stalex HSR-2550x3.5
Артикул
391128/HER
Макс. толщина листа (без предподгиба)
3,5 мм
Макс. толщина листа (с предподгибом)
до 1,8 мм
Предел текучести
245 МПа
Макс. толщина вальцовки (нержавеющая сталь) *
1,8 мм
Макс. ширина вальцовки
2510 мм
Диаметр вальца
150 мм
Мин. Ø завальцовки
170 мм
Скорость вращения
4,2 об/мин
Мощность двигателя
3,0 кВт
Габаритные размеры (ДхШхВ)
3610x1080x1540 мм
Масса нетто/брутто
2290/2570 кг
*Максимальная допустимая толщина листа при работе с низкоуглеродистой сталью (предел текучести σs не должен превышать параметр σs ≤245 МПа) – не более 3,5мм
*Минимальный диаметр получаемой заготовки при работе с низкоуглеродистой сталью 3,5мм - составит не менее 250 мм (данная информация является справочной и зависит от сорта, прочности термообработки материала, а также его длины и толщины).
При работе с толщиной металла (нержавеющая сталь) ≤ 1,8мм – максимально возможный мин. Ø обечайки может составлять 700мм (данная информация является справочной и зависит от сорта, прочности, термообработки материала, а также его длины и толщины).
Точной формулы расчёта минимального диаметра получаемой заготовки не существует, т.к. это зависит от вида, сорта, термообработки материала, а также его длины и толщины. Более точно определить минимальный Ø - возможно только пробной прокаткой.